2026年11月11日行业资讯
为什么阻燃 ABS 的配方,最后死在喷涂线上
阻燃 ABS 最容易翻车的地方不在燃烧箱,在喷房。
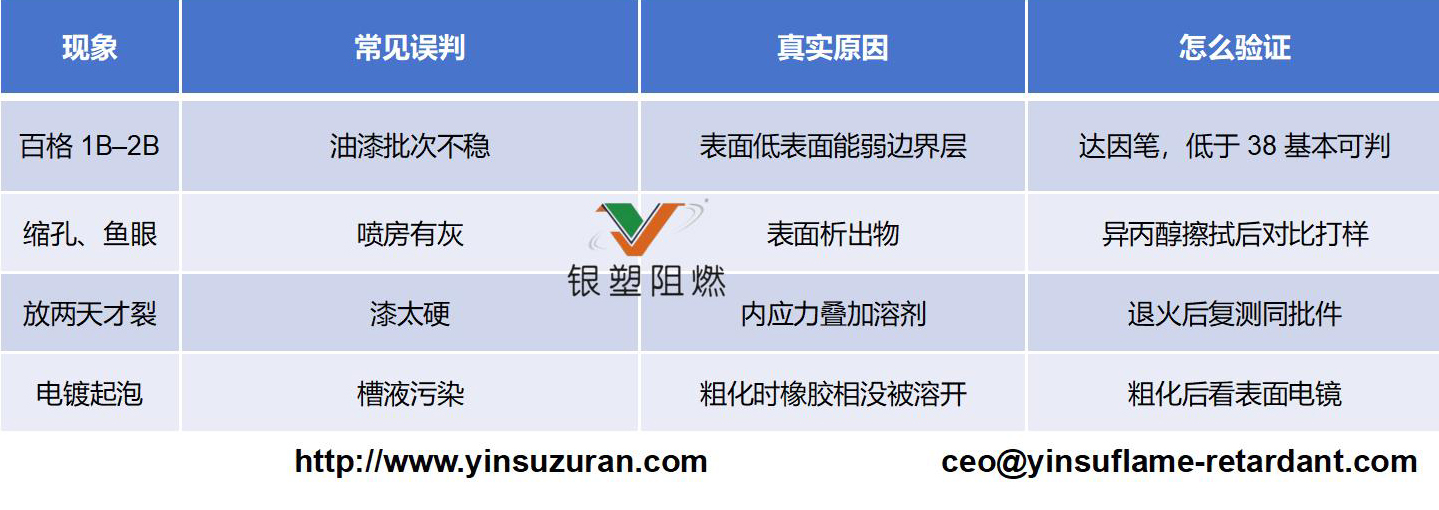
配方能过 V-0,样条立起来烧完自熄,底下棉花干净。两个月后客诉回来:百格 1B,漆整片起。查油漆批次、查喷房湿度、查烘烤曲线,折腾两周,最后测出来是基材达因值 34。
38 是个坎
普通 ABS 注塑件,达因值四十上下,好料能到 42。加了阻燃剂的牌号,我见过 32 的。38 以下,大部分溶剂型涂料咬不住,附着力的底子就没了。
原因不复杂。阻燃剂分子量不大,跟 ABS 的相容性有限。熔体在模腔里往前推的时候,它们在表层富集,冷却后留下几十纳米厚的一层膜。肉眼看不见,异丙醇擦一下可能发乌。
漆一上去立刻露馅:缩孔、鱼眼、边角爬不开,严重的整片剥离。
添加量越高,这层膜越明显
22% 的溴锑母粒,比 15% 的体系富集得更厉害。这是物理规律,不是哪家产品的问题。我们自己的 XT-22M 也一样,喷涂件该做的前处理一道都省不掉。
说这话不是自曝其短,是想把话说清楚:换供应商解决不了表面能,只能改工序。
第二个坑:内应力加溶剂
阻燃剂占体积,熔体黏度上去,流动性下来。为了打满薄壁,注塑厂把射速和保压往上顶,内应力跟着涨。
件出模看不出来。一喷漆,溶剂渗进去,应力释放,细裂纹从浇口附近开始走。最坑的是它不立刻显,放两天才出来。等发现,整批已经喷完。退漆、打磨、重喷,一件的成本接近新做一件。
电镀更麻烦。ABS 能电镀,靠粗化液把丁二烯橡胶相溶蚀出微孔,镀层长在孔里。阻燃剂堆在表面,粗化液接触不到橡胶,孔不完整,附着力先天不足。电镀级 ABS 本来就挑牌号,加了阻燃剂,可选范围更窄。
三条能落地的做法
第一条,前处理别省。异丙醇或专用水基清洗剂擦一遍,把迁移层带走。要求高的上等离子或电晕,达因值拉回 40 以上,附着力立刻不一样。别用酮类、苯类强溶剂,它会把深层的阻燃剂继续往表面拽。
第二条,喷前退火。65–75℃ 保温 1–2 小时,缓慢降温。结构复杂、壁厚不均的件效果最明显。这道工序费时间,很多厂跳过,然后由开裂率替它把账补上。
第三条,膜厚压住。总干膜 35–40 μm,别贪厚。厚涂看着饱满,实际在给应力开裂加码。
还有一条更省钱的路:拆件
如果这个件必须高光、必须电镀、还得过 V-0,先问一句:它真的需要整体阻燃吗?
有些外壳的阻燃要求来自整机标准,而整机里已经有金属隔板、独立阻燃腔或者电源部分的隔离结构。把外观件和阻燃件拆成两个零件,外观件用普通 ABS,阻燃件藏在里面用阻燃料,成本往往比在一个件上凑齐所有条件低得多。
这不是材料供应商最想听到的答案。但它是工程师该听到的答案。
ABS阻燃的常见FAQ
Q1:换一款更贵的阻燃 ABS,附着力能好吗?
不一定。表面能是体系决定的,不是价格决定的。先测达因值,低于 38 就从工序上解决。
Q2:等离子处理能撑多久?
处理完的件最好当班喷完。放置超过 24 小时,表面能会回落,尤其在高湿环境里。要存放就真空袋加干燥剂。
Q3:退火会不会影响尺寸?
65–75℃ 远低于 ABS 的热变形温度,尺寸变化通常在公差内。正式导入前拿三模件测一遍,比听我说可靠。
Q4:黑色件是不是比白色好喷?
颜色不改变表面能。黑色件的问题是瑕疵藏不住,一点流痕、一点析出都在明面上,对分散的要求反而更高。
产品落点
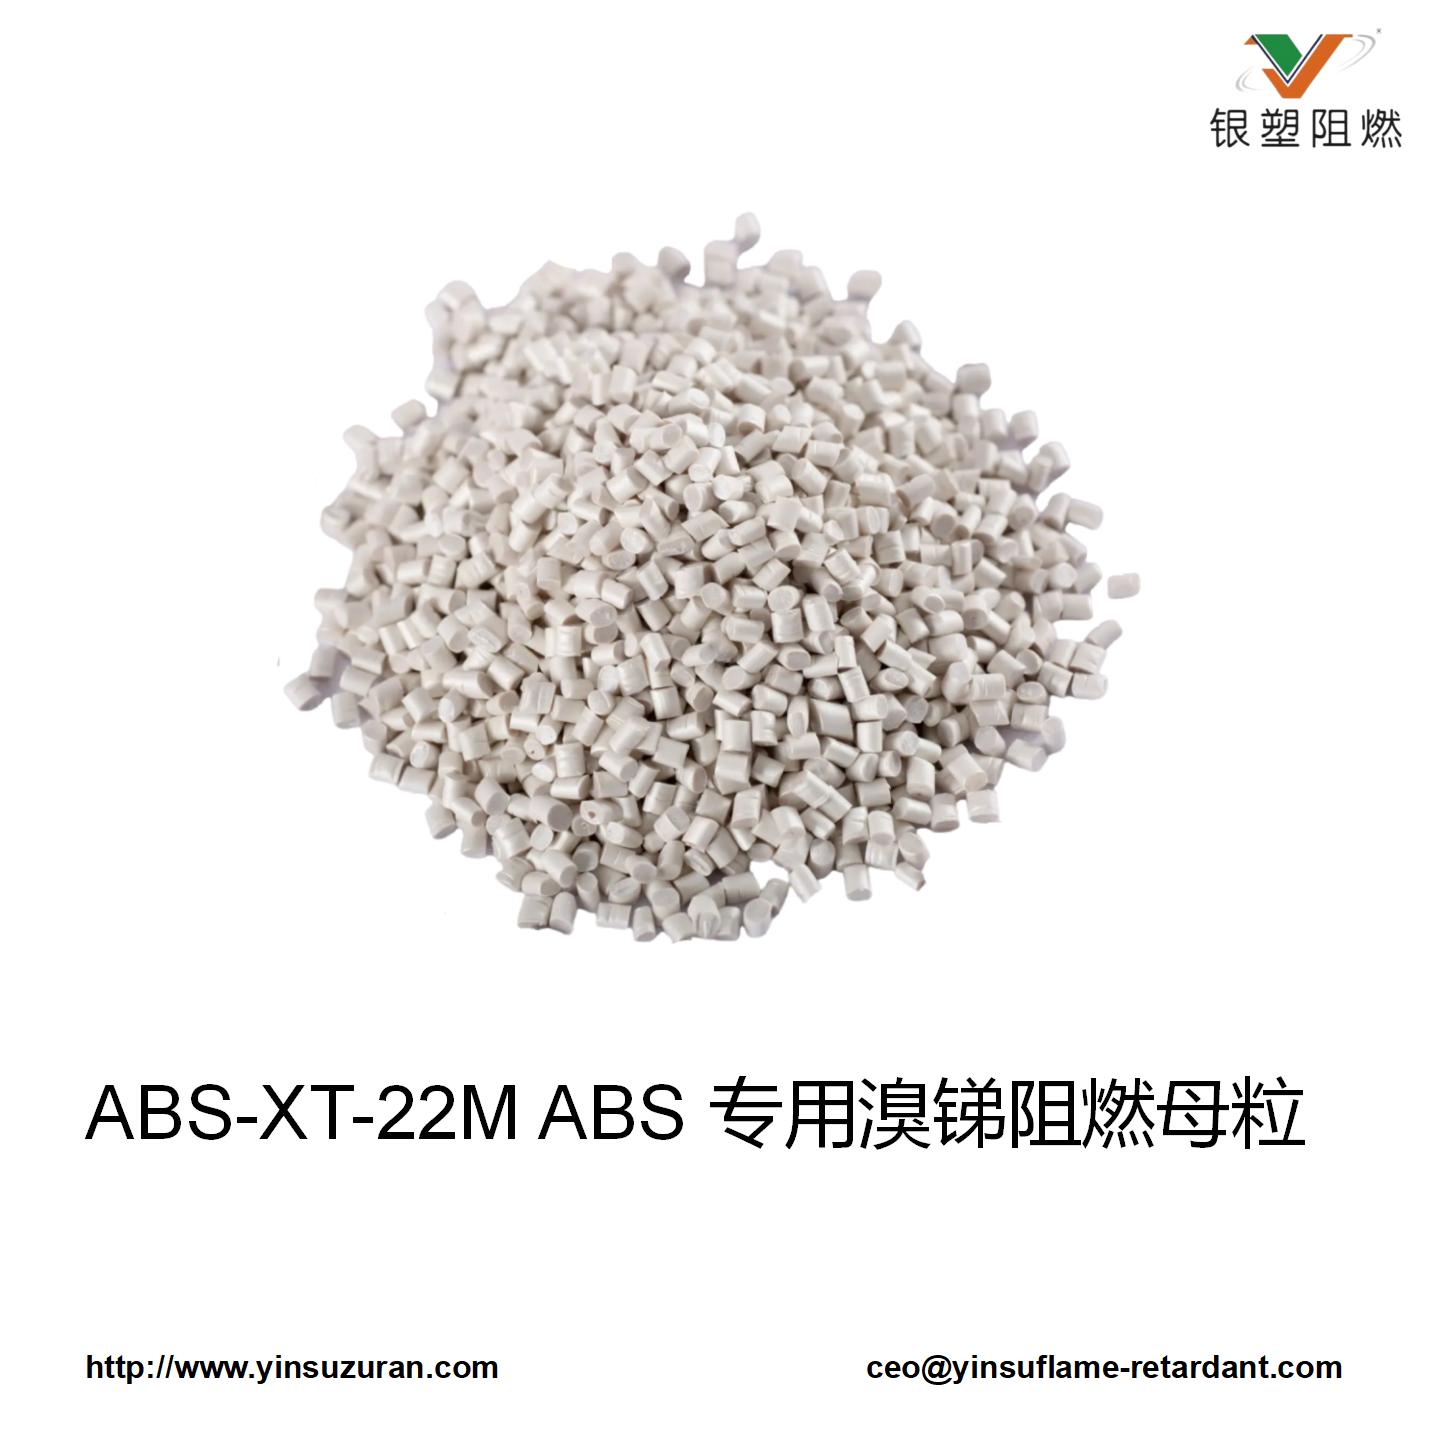
银塑阻燃的 ABS-XT-22M 是溴锑母粒,白色,阻燃剂含量 ≥80%,ABS 里加 22% 到 UL94 V-0(2mm)。母粒形态把阻燃剂预先分散在载体里,注塑件表面的分散不均会少一些,模垢也轻。它是含卤体系,出口项目先确认客户的卤素门槛。
表面能的问题它解决不了,前处理该做还得做。要喷漆、要电镀的件,先按上面三条把工序走顺,再谈配方微调。V-0 到底怎么判、余焰留多少余量,这篇讲得更细。有具体基材和工艺,把参数发过来,我们按你的件给起始方案。
数据说明:达因值区间、百格等级、退火与膜厚参数为行业通用工艺参考,非本司检测数据;ABS-XT-22M 的添加量与等级以本司 TDS 为准(大概22% 添加,V-0 @ 2mm)。
联系我们
关于化学品相关咨询:
请通过咨询表格或者电话、FAX的方式联系我们
广州银塑阻燃新材料股份有限公司
刘先生:18606030118
贺先生:18664000711
座 机:020-32290501
传 真:020-32290502
网 址:http://www.yinsuzuran.com
地 址:广东省广州市黄埔区开泰大道归谷科技园A2栋2110-2112
银塑阻燃
扫一扫,查看更多