2026年11月21日行业资讯
PET 加工窗口只剩 40℃:用"℃·min"算热历史,比盯温度表准
280 到 320,中间这 40℃ 是全部余量
PET 的料温跑在 260 到 280℃。ZDP 的分解温度高于 320℃。
两个数一减,40℃ 上下。这就是你给阻燃剂留的全部余地。冲到 300℃ 不会立刻炸,但每多待一分钟,余量就少一点。
配方表上看不出这件事。同一份配方,A 线跑 265℃ 一切正常,B 线为了打满薄壁把料温提到 285℃,跑两天开始黄、开始有气味、LOI 往下掉。人一急就回去改配方,越改越乱。
问题不在配方,在热历史。
热历史不是温度,是温度乘时间
多数人盯温度表。275℃ 看着安全,因为离 320℃ 还有 45℃。
但降解是时间的函数。同样 275℃,小件短周期在料筒里待两三分钟,大件厚壁长周期能待八到十分钟。差三倍。
把两个变量合成一个数,好比较:
℃·min = 料温 × 停留时间
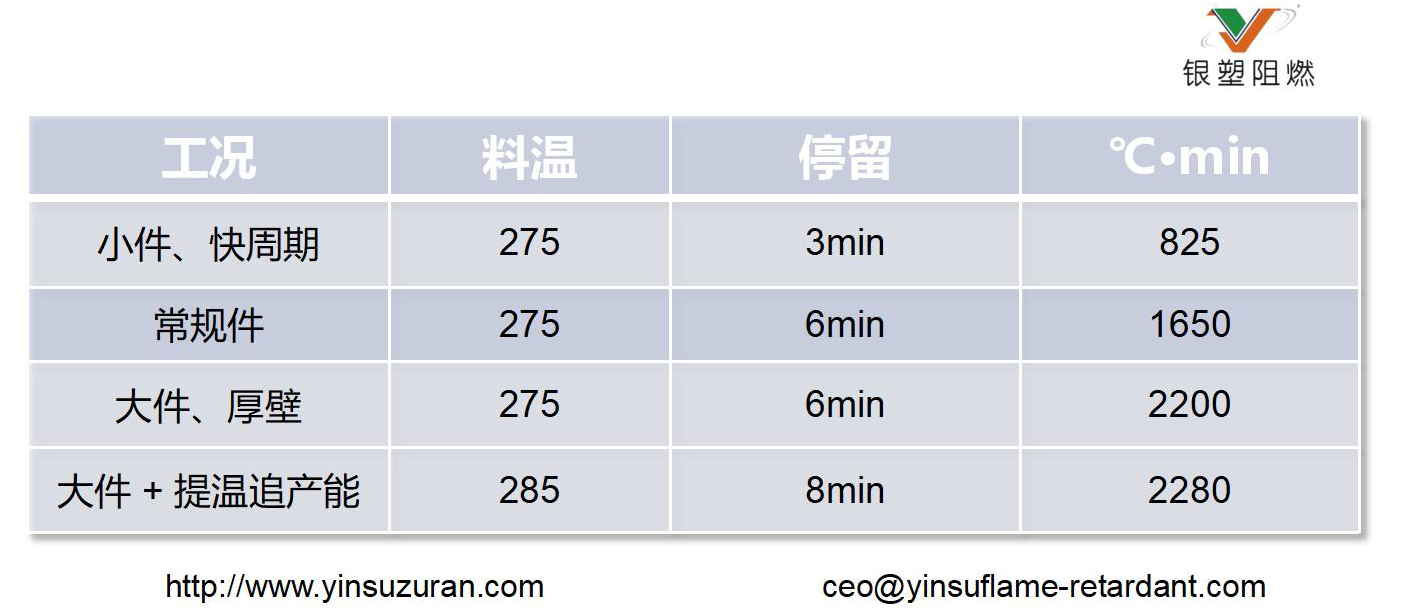
最后两行差了不到 4%,但和第一行比,差 2.8 倍。
这个数不是动力学模型,Arrhenius 才是。它是个工程近似,用来比较两条线、两台机、两个件的相对风险,够用。经验上把 2,800 当警戒线(相当于 280℃ 停 10 分钟),过了就去查黄变、查 IV、查气味。
背压也在这条公式里被漏掉了。背压高,螺杆回退慢,熔体反复受剪切,局部温度比表显高 10–15℃。表上 275,熔体里可能 290。表显温度是料筒壁温,不是熔体温度,这一条每年都有人栽。
第一站 干燥:这里不是热历史,是化学
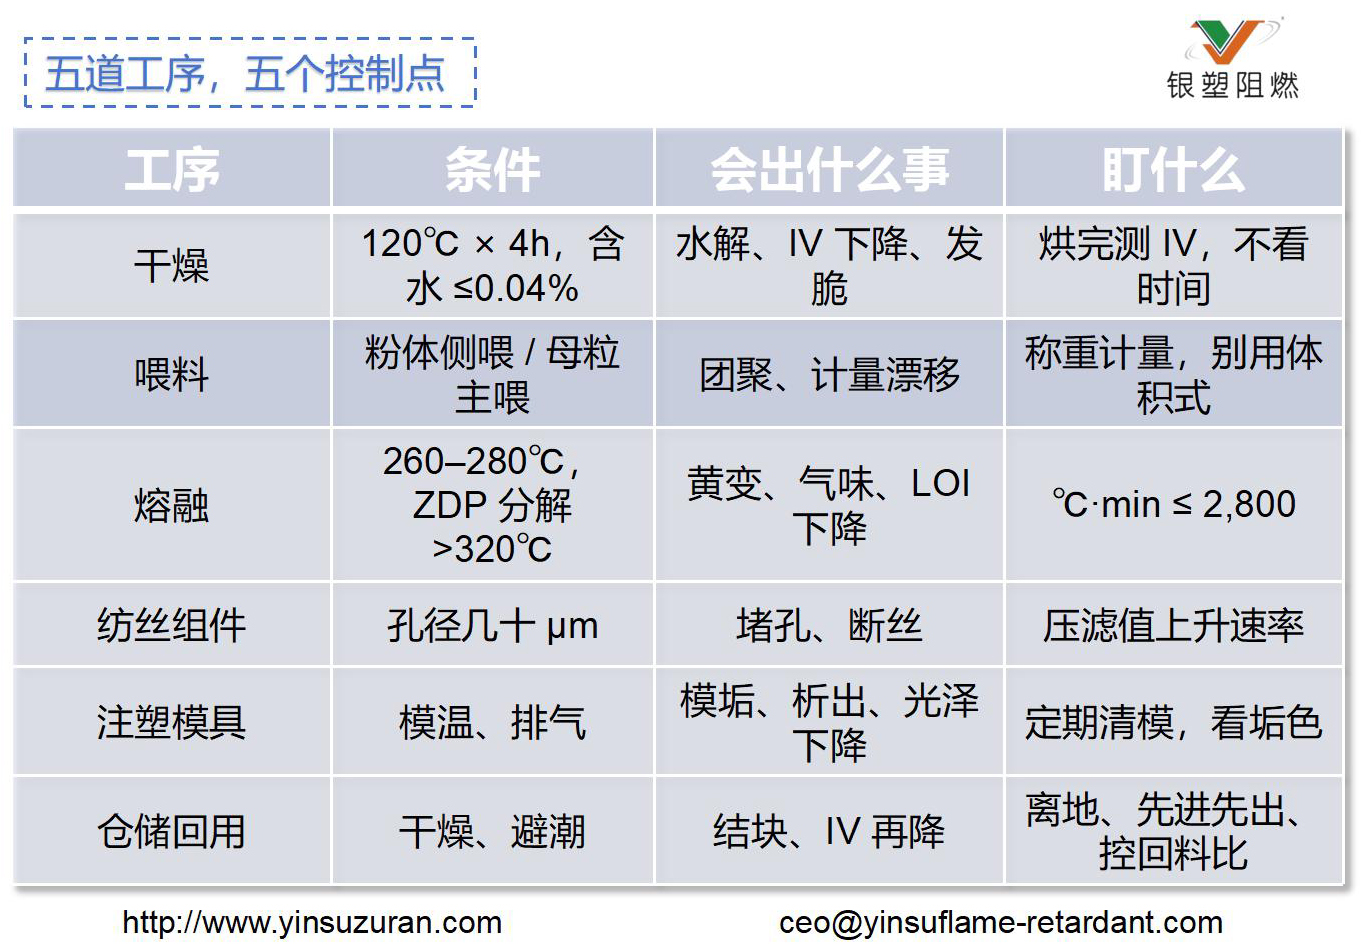
PET 吸湿,加工前必须烘。120℃、4 小时,含水率压到 0.04% 以下。
烘不干的后果不是"有点气泡"。水在熔融状态下让酯键水解,IV 直接掉,分子量断链,制品变脆、纺丝断头。你以为阻燃剂把料弄脆了,其实是水。
这一步跟 40℃ 的窗口没关系,但它会把窗口的后果放大:IV 已经掉了一截的料,再遇上高温长停留,掉得更快。两件事叠在一起,才叫"这批料不行"。
怎么排除水,另有专文讲,这里只留一句:烘完测 IV,别只看时间。
第二站 熔融:ZDP 在 200℃ 就化了
ZDP 熔点约 200℃,比 PET 的熔融温度低 60℃。
这个差值有实际后果。料进到熔融段,温度刚过 200℃,ZDP 已经是液体了,而 PET 切片还在软化。它不需要靠螺杆剪切把固体颗粒掰碎、打散,分散在相变里完成。
代价也要说清楚:低黏液体进到 PET 熔体里,等于给熔体加了点"润滑",黏度会往下走一档。这对分散是好事,对滴落不是。所以锌的成炭作用在这里是必需的补偿,不是可选项——炭层连起来,黏度掉一点也不至于滴大块。
粉体 ADP 走另一条路:熔点高,全程以固体颗粒存在,分散全靠螺杆。同样的螺杆、同样的停留时间,颗粒粗一点、团聚多一点,就可能在喷丝板前留下隐患。
第三站 喷丝板:几十微米决定一切
纺丝组件的孔径是几十微米。熔体里任何大于孔径的颗粒,结局都是堵孔。
堵一个孔,丝束受力不均,先毛丝,再断头。断头多了停线换组件,两小时起。
这段最该看的数不是温度,是压滤值(filter pressure value)的上升速率。它涨得快,说明熔体里颗粒多——要么分散没做好,要么阻燃剂本身粒径粗。压滤值曲线平缓,说明这套工艺和这批料是匹配的。
注塑那边换成模垢。阻燃剂在模腔表面沉积,轻的影响光泽,重的堵排气,烧焦、缺料跟着来。清一次模停半天。看垢的颜色能分一半:白垢多为助剂析出,黑垢多半是排气不畅烧的。
第四站 仓储与回用:最后一公里
20kg 一袋,纸塑复合袋。仓库潮、堆垛高,底层受潮结块,上料堵料斗。结块硬掰开,分布已经不均。
回料单独说。PET 回料 IV 本来就低,再掺阻燃料,IV 掉得更快。回料比例过 30%,阻燃等级和力学都要重新验证,别拿新料的报告直接用。
五道工序,五个控制点
料温到底设多少
按基材和件型定,常规 260–280℃。大件、厚壁、长周期往下限靠,薄壁小件可以往上一点。
把 320℃ 当红线,别拿它当目标。真正的目标是把 ℃·min 压在 2,800 以下,而不是把温度表调到一个"看起来安全"的数。
出现黄变、异味、浇口银丝,一次降 5℃,别降 15℃。降猛了流动性不够,又得加背压,绕回原点。
五个工艺问题:料温、停留时间和压滤值
Q1:ZDP 分解温度 320℃,是不是意味着可以跑到 300℃?
不是。320℃ 是分解起始的下限口径,不是可用温度。跑到 300℃,你只剩 20℃ 余量,任何一点局部过热都会越过它。留余量的意思是平时不靠近。
Q2:停留时间怎么测?
最土的办法是投料追踪:停料前投一小把色母,从料斗到出料计时。也可以按料筒容积除以射出量估算。估出来误差不小,但足够判断"我这条线是三分钟还是八分钟"。
Q3:ZDP 需要侧喂吗?
不需要。熔点 200℃,主喂即可,熔融段自然分散。用侧喂也行,但没必要为它改设备。
Q4:压滤值涨得快,一定是阻燃剂的问题?
不一定。先排三个:阻燃剂粒径与分散、过滤网目数、回料比例。三个都排完,再怀疑体系。
Q5:烘干时间能缩短吗?
不建议靠减时间。想快就上除湿干燥机,把露点降下来。热风干燥在梅雨季本来就吃力,料层一厚,表层干了芯层还湿。
联系我们
关于化学品相关咨询:
请通过咨询表格或者电话、FAX的方式联系我们
广州银塑阻燃新材料股份有限公司
刘先生:18606030118
贺先生:18664000711
座 机:020-32290501
传 真:020-32290502
网 址:http://www.yinsuzuran.com
地 址:广东省广州市黄埔区开泰大道归谷科技园A2栋2110-2112
银塑阻燃
扫一扫,查看更多